Artykuł sponsorowany
Co skrót CNC mówi o podziale decyzji między projekt a program maszyny
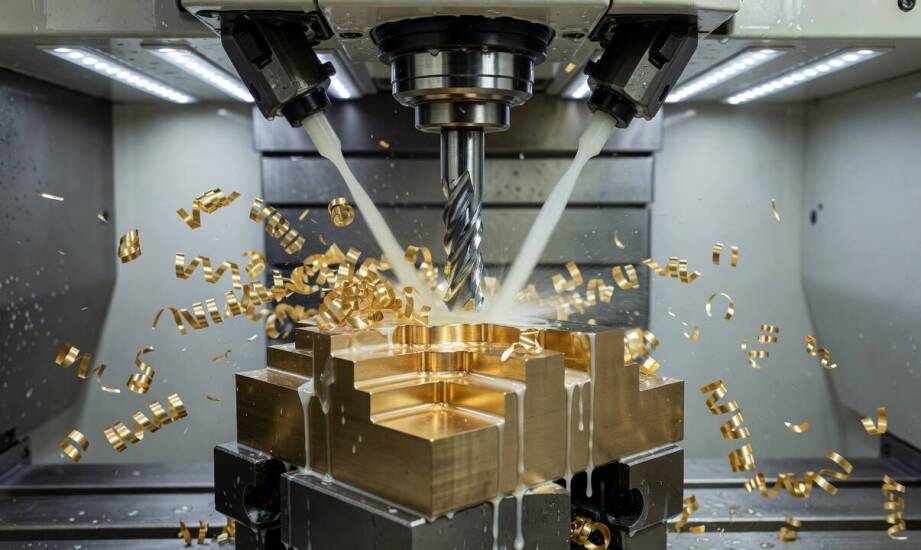
Przejście z tradycyjnych metod wytwarzania na zautomatyzowane linie produkcyjne wymagało przedefiniowania roli operatora i technologa. Zrozumienie tego, co oznacza skrót cnc (z ang. Computer Numerical Control), wymaga spojrzenia na ewolucję komputerowego sterowania obrabiarkami. W praktyce rozwój tej technologii przenosi główny ciężar decyzyjności z ręcznego prowadzenia narzędzia skrawającego na zapisany cyfrowo kod sterujący maszyną. Taki model pracy precyzyjnie oddziela wizję inżyniera zawartą w rysunku technicznym od fizycznego wykonania detalu w hali produkcyjnej. Zamiast manualnie kontrolować posuw i obroty pokrętłami, specjalista przygotowuje spójny zbiór instrukcji całkowicie czytelnych dla układu elektronicznego urządzenia.
Przeczytaj również: Czym jest windsurfing?
Podział informacji między model CAD a system maszyny
W środowisku projektowym określa się wymiary docelowe, rodzaj surowca, ogólne wytyczne technologiczne oraz finalne ukształtowanie bryły. Te informacje stanowią nienaruszalną podstawę, niezależną od posiadanego parku maszynowego czy stosowanych narzędzi. Transformacja tego teoretycznego modelu na konkretne ruchy wrzeciona odbywa się dopiero na etapie programowania w systemach CAM. To właśnie do oprogramowania technologicznego i wynikowego kodu G-code wprowadzana jest dokładna kolejność operacji, dobór właściwych płytek wieloostrzowych, ustalenie prędkości posuwu oraz maksymalnej głębokości skrawania w jednym przejściu. Technolog programista kalibruje te wartości do sztywności danej obrabiarki oraz fizycznych właściwości obrabianego stopu.
Przeczytaj również: Obozy windsurfingowe 2021
Wytwarzanie zaawansowanych komponentów dla branży meblowej i elektronicznej wymaga bezwzględnego utrzymania reżimów dokładności. W projektach dla tego sektora kluczowe stają się wąskie przedziały tolerancji wymiarowych dostosowane do specyfikacji danego zlecenia, bezbłędne wyznaczenie punktów bazowych oraz stuprocentowa powtarzalność całych serii produkcyjnych. Realizacja tych ścisłych założeń gwarantuje późniejsze poprawne spasowanie elementów w złożonych zespołach montażowych, całkowicie eliminując konieczność kosztownej ingerencji ślusarskiej. Środowisko maszyn numerycznych osiąga taką spójność wymiarową właśnie poprzez rygorystyczne trzymanie się ścieżek narzędziowych zapisanych w zamkniętym układzie sterowania.
Przeczytaj również: Co to jest facylitacja? I w jaki sposób usprawnia pracę zespołu?
Geometria i materiał jako wyznaczniki procesu skrawania
Jeden model matematyczny bywa interpretowany technologicznie na różne sposoby, zależnie od wybranego surowca i stopnia skomplikowania detalu. Twarda stal stopowa wymusza zastosowanie znacznie niższych prędkości skrawania, intensywniejszego chłodzenia i stabilniejszych oprawek w porównaniu do obróbki miękkich stopów aluminium. Takie podejście bezpośrednio zapobiega przedwczesnemu zużyciu krawędzi tnącej i przegrzewaniu się strefy roboczej. Technika obróbcza zależy również wprost od ukształtowania przedmiotu. Geometria o wyraźnej symetrii obrotowej kwalifikuje element do toczenia, w ramach którego materiał obraca się z dużą prędkością wokół własnej osi, a nóż tokarski porusza się wzdłużnie. Z kolei asymetryczne powierzchnie płaskie, nieregularne kieszenie czy żebrowania realizuje się w procesie frezowania wieloosiowego.
Fizyczne przełożenie założeń z wirtualnego programu na gotowy wyrób wymaga odpowiedniego zaplecza i kompetencji zespołu. W przedsiębiorstwie Tolmet z Brześcia Kujawskiego od wielu lat wykorzystuje się nowoczesne centra obróbcze do seryjnego toczenia, frezowania i wiercenia na rzecz dostawców zaawansowanej elektroniki oraz osprzętu meblowego. Praktyka tego zakładu udowadnia, że wydajna praca z metalami dla wymagających odbiorców przemysłowych opiera się na stabilnych parametrach maszyn i rygorystycznych procedurach. Utrzymanie certyfikatów ISO 9001 i 14001 gwarantuje, że każda ingerencja w program technologiczny pozostaje ściśle monitorowana, a gotowe partie części wykazują pełną identyczność.
Technologia sterowania numerycznego nigdy nie zastępuje inżynierskiego procesu projektowania. Jej fundamentalnym zadaniem pozostaje uporządkowanie parametrów w sposób umożliwiający bezbłędne i masowe odtworzenie założeń konstruktora. Raz zoptymalizowany i przetestowany na obrabiarce kod komputerowy eliminuje ryzyko wahań wymiarowych wynikających z ręcznego ustawiania osi posuwów. Każdy kolejny element opuszczający stanowisko robocze posiada cechy fizyczne ściśle odpowiadające pierwotnemu rysunkowi wykonawczemu. Przesunięcie ciężaru kompetencji z manualnego prowadzenia procesu w stronę zaawansowanego programowania gwarantuje pełną przewidywalność produkcji, niezależnie od objętości zamówionej serii.
Kategorie artykułów
Polecane artykuły

Najlepsze śniadania, czyli co serwuje kucharz?

Active Dance a poprawa koordynacji ruchowej – dlaczego warto spróbować?

Proces produkcji liter 3D podświetlanych – co warto wiedzieć?